ตรวจเวลาหยุดและสาเหตุ
ตรวจช่วงเวลาที่เครื่องหยุดและสาเหตุที่บันทึกไว้ เช่น รอวัตถุดิบ เปลี่ยนงาน หรือเครื่องขัดข้อง พร้อมติดตามเหตุการณ์ที่ยังไม่ระบุสาเหตุ
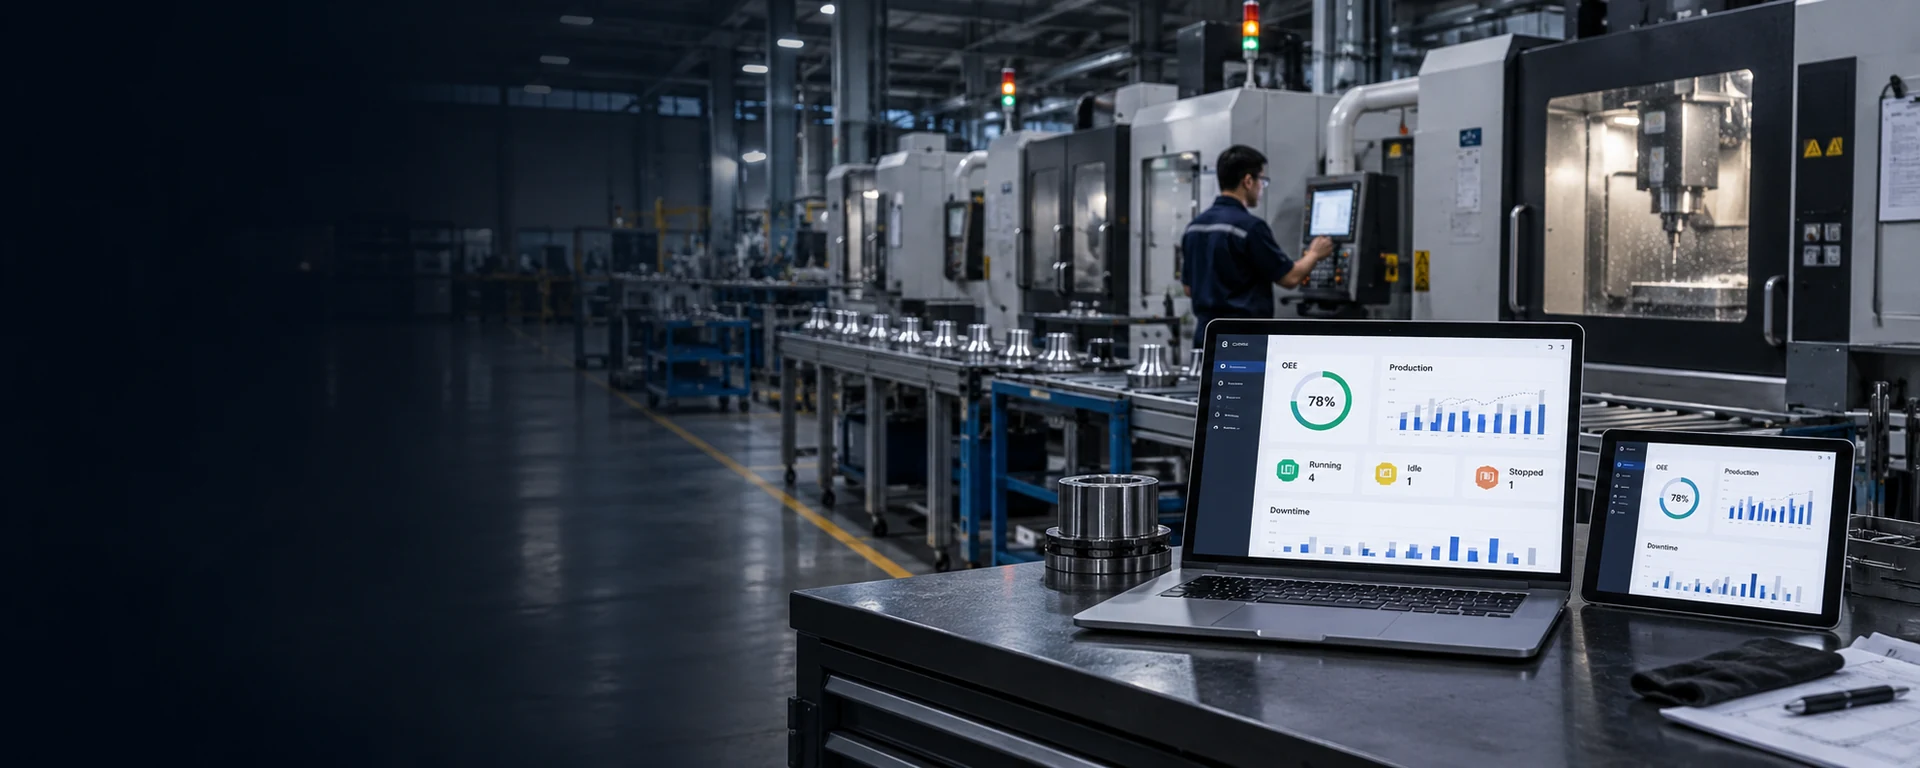
OEE Management System
สำหรับโรงงานและผู้ผลิตเครื่องจักร
ติดตามสถานะเครื่องจักร ผลผลิตเทียบแผน เวลาหยุด และงานเสีย ให้ฝ่ายผลิตและซ่อมบำรุงตรวจผลการผลิตแต่ละกะ และจัดลำดับงานปรับปรุงจากข้อมูลชุดเดียวกัน
ระบบตัวอย่างใช้ข้อมูลจำลอง รวมถึงค่าคาดการณ์ ไม่เชื่อมต่อเครื่องจักรจริง
ระบบตัวอย่าง
เลือกเครื่องจักรบนผัง เปรียบเทียบผลผลิตกับแผน แล้วดูเวลาหยุด ความเร็วการผลิต และสัดส่วนงานดีที่ใช้คำนวณ OEE
ความสูญเสียในการผลิต
ตรวจช่วงเวลาที่เครื่องหยุดและสาเหตุที่บันทึกไว้ เช่น รอวัตถุดิบ เปลี่ยนงาน หรือเครื่องขัดข้อง พร้อมติดตามเหตุการณ์ที่ยังไม่ระบุสาเหตุ
เปรียบเทียบผลผลิตรายชั่วโมงและรายเครื่องกับแผนของกะ ตรวจรอบเวลาผลิตเฉลี่ยและช่วงที่ยอดผลิตเริ่มต่ำกว่าเป้าหมาย
ดูเวลาเดินเครื่อง ความเร็วการผลิต และสัดส่วนงานดีแยกกัน ให้ฝ่ายผลิตและซ่อมบำรุงใช้ข้อมูลร่วมกันวิเคราะห์ความสูญเสีย
OEE (Overall Equipment Effectiveness) คือประสิทธิผลโดยรวมของเครื่องจักร คำนวณจาก Availability × Performance × Quality ในช่วงเวลาผลิตตามแผน
สัดส่วนเวลาที่เครื่องทำงานจริงต่อเวลาผลิตตามแผน
เปรียบเทียบผลผลิตจริงกับจำนวนที่ควรผลิตได้ในเวลาเดินเครื่องเดียวกัน โดยอิงรอบเวลาที่ดีที่สุดของงานนั้น
สัดส่วนชิ้นงานที่ผ่านเกณฑ์ตั้งแต่ครั้งแรกต่อจำนวนผลิตทั้งหมด โดยไม่นับงานที่ต้องแก้ไขเป็นงานดี
กำหนดกะ เวลาพัก รอบเวลาที่ดีที่สุด (Ideal Cycle Time) และเกณฑ์งานดีที่ไม่นับงานแก้ซ้ำก่อนเริ่มใช้งาน
แนวทางเริ่มใช้งาน
ฝ่ายผลิตและซ่อมบำรุงร่วมกับ DigitechX ระบุเครื่องจักรและปัญหาที่ต้องติดตาม เช่น หยุดบ่อย ผลิตช้า หรือมีงานเสียสูง
DigitechX ตรวจสถานะและยอดนับที่อ่านได้จากเครื่องจักร พร้อมกำหนดกะ เวลาพัก รอบเวลาที่ดีที่สุด และหมวดสาเหตุหยุดร่วมกับโรงงาน
ผู้ใช้งานเปรียบเทียบยอดผลิตและช่วงเวลาที่ระบบแสดงกับบันทึกหน้างาน เพื่อตรวจความถูกต้องและวิธีนับก่อนขยายการใช้งาน
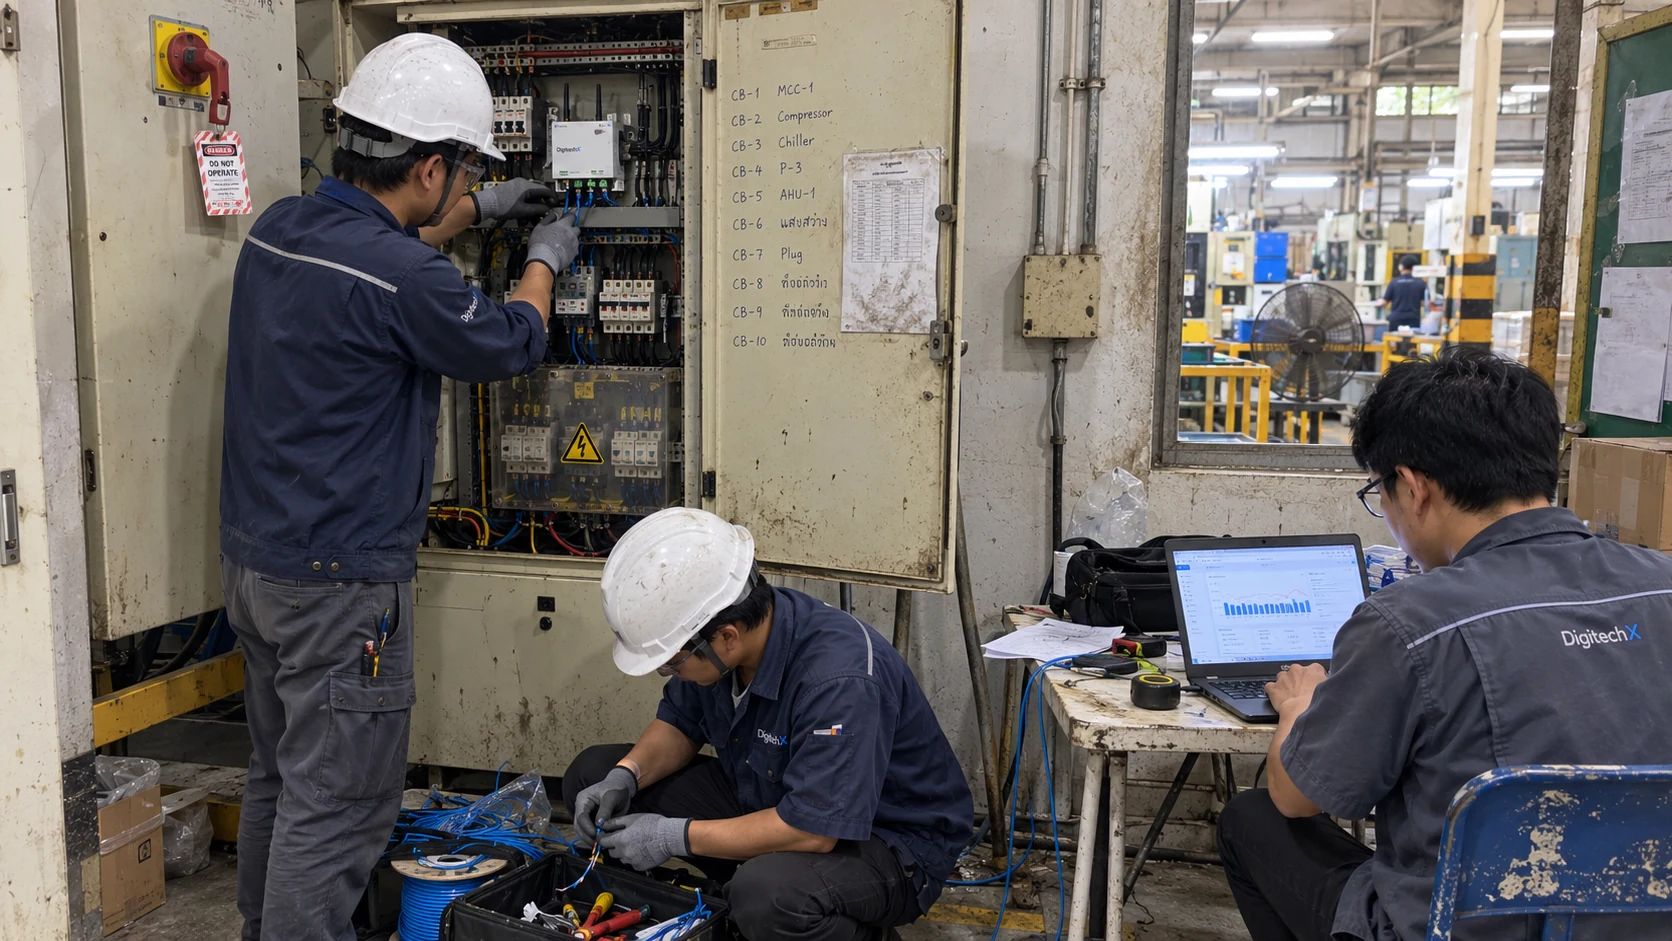
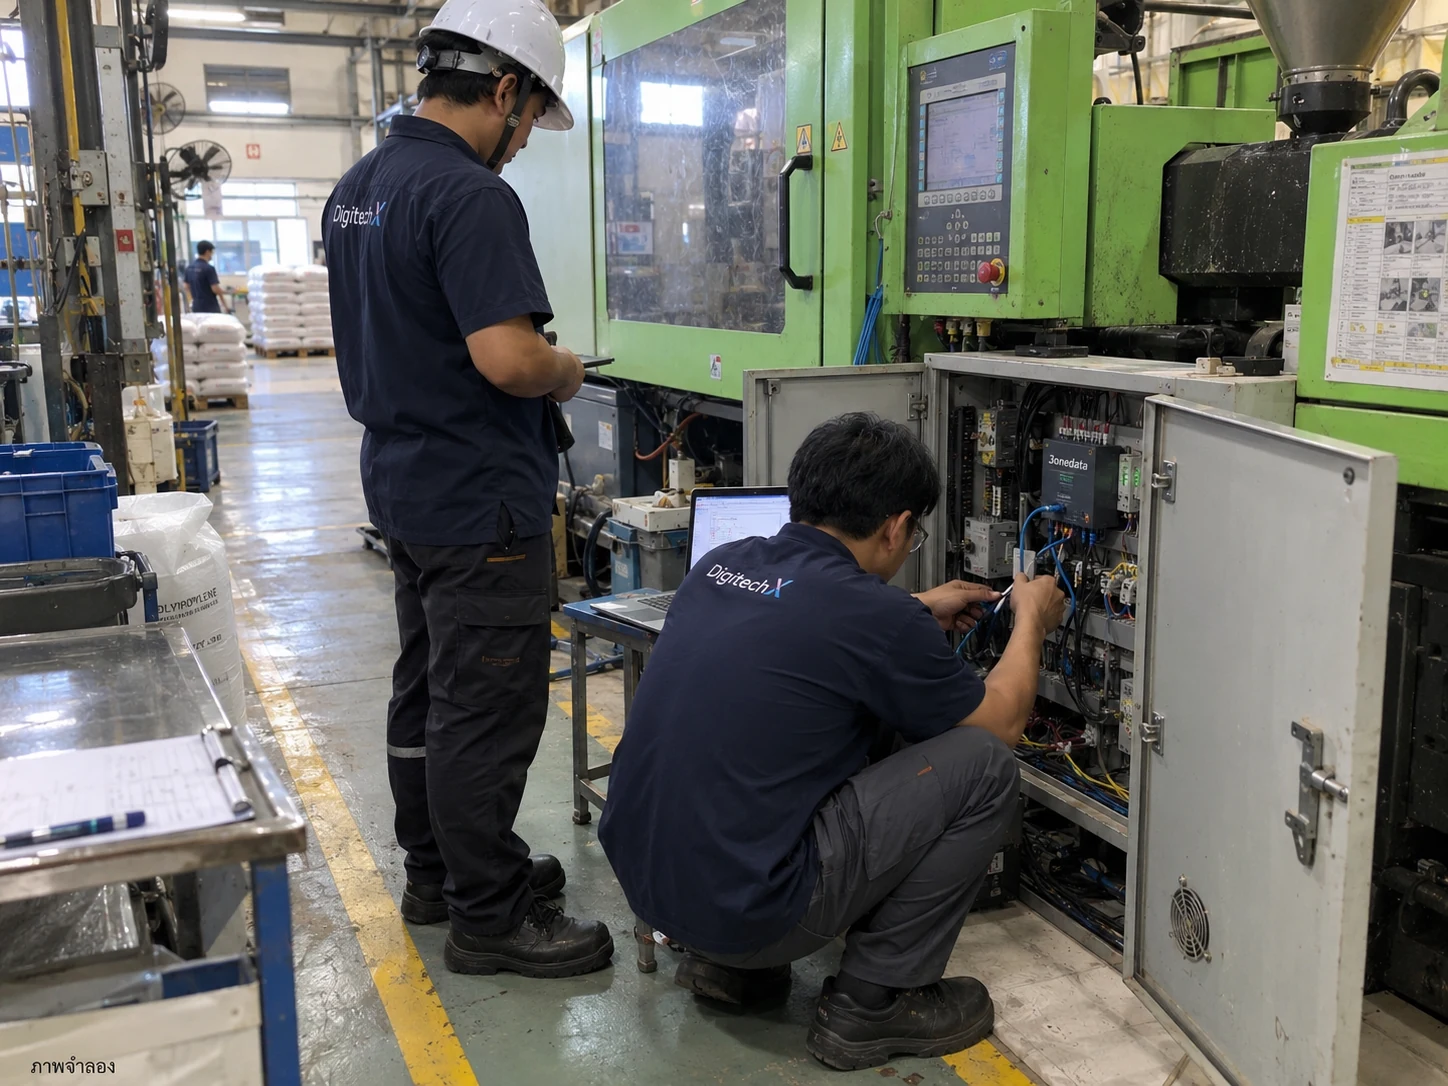
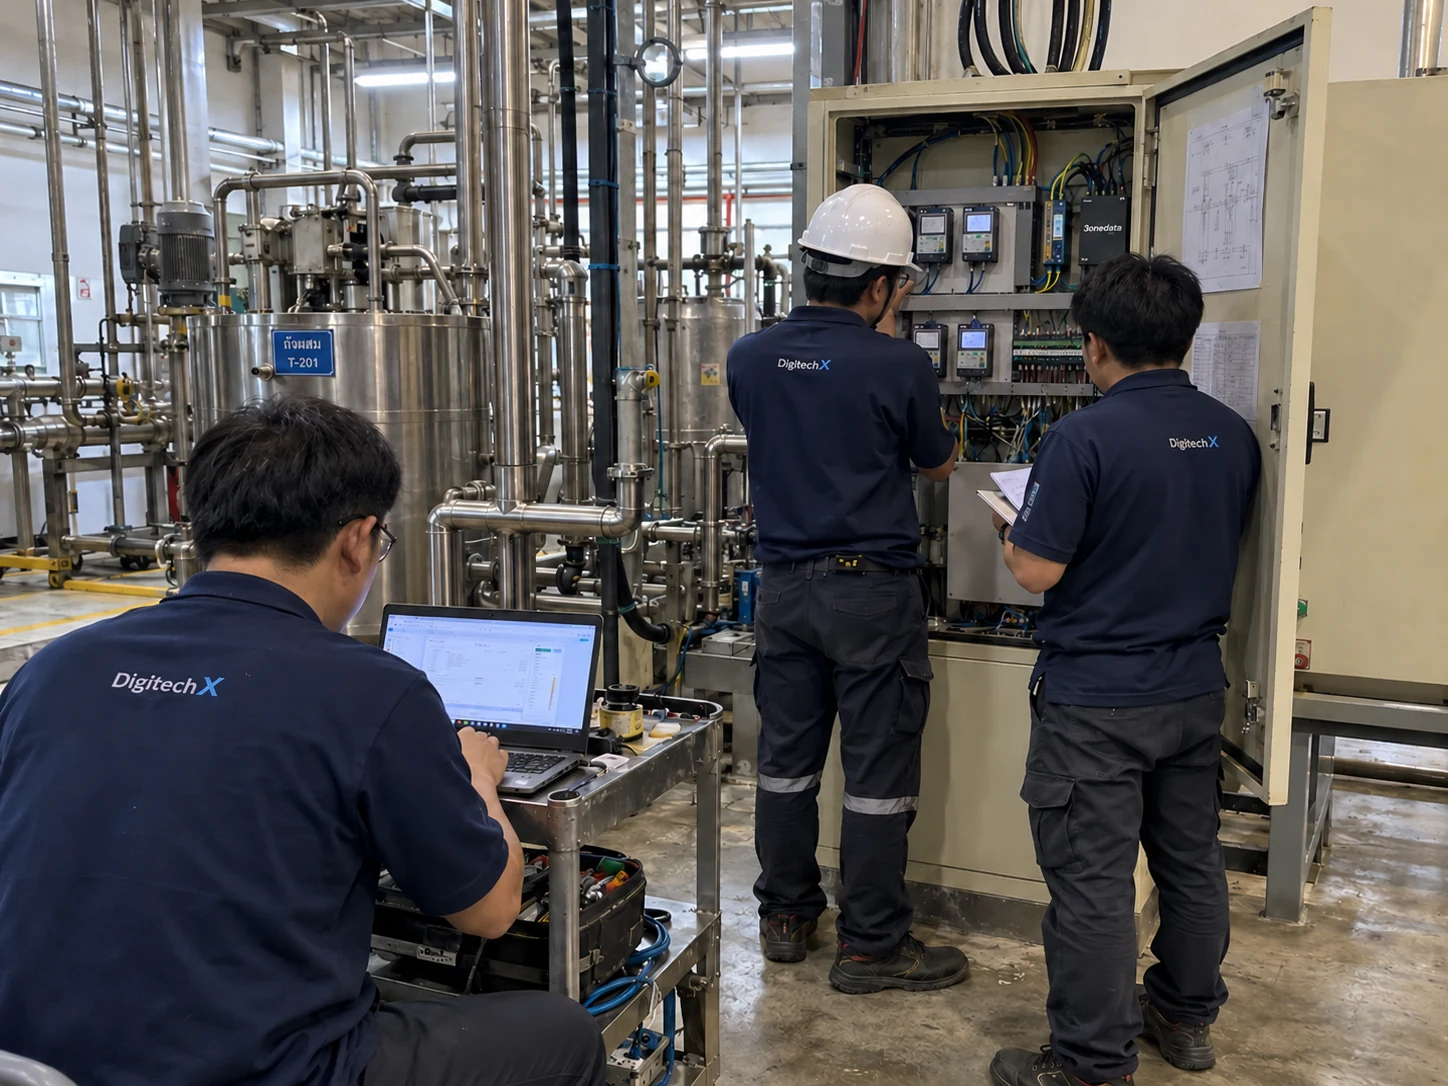
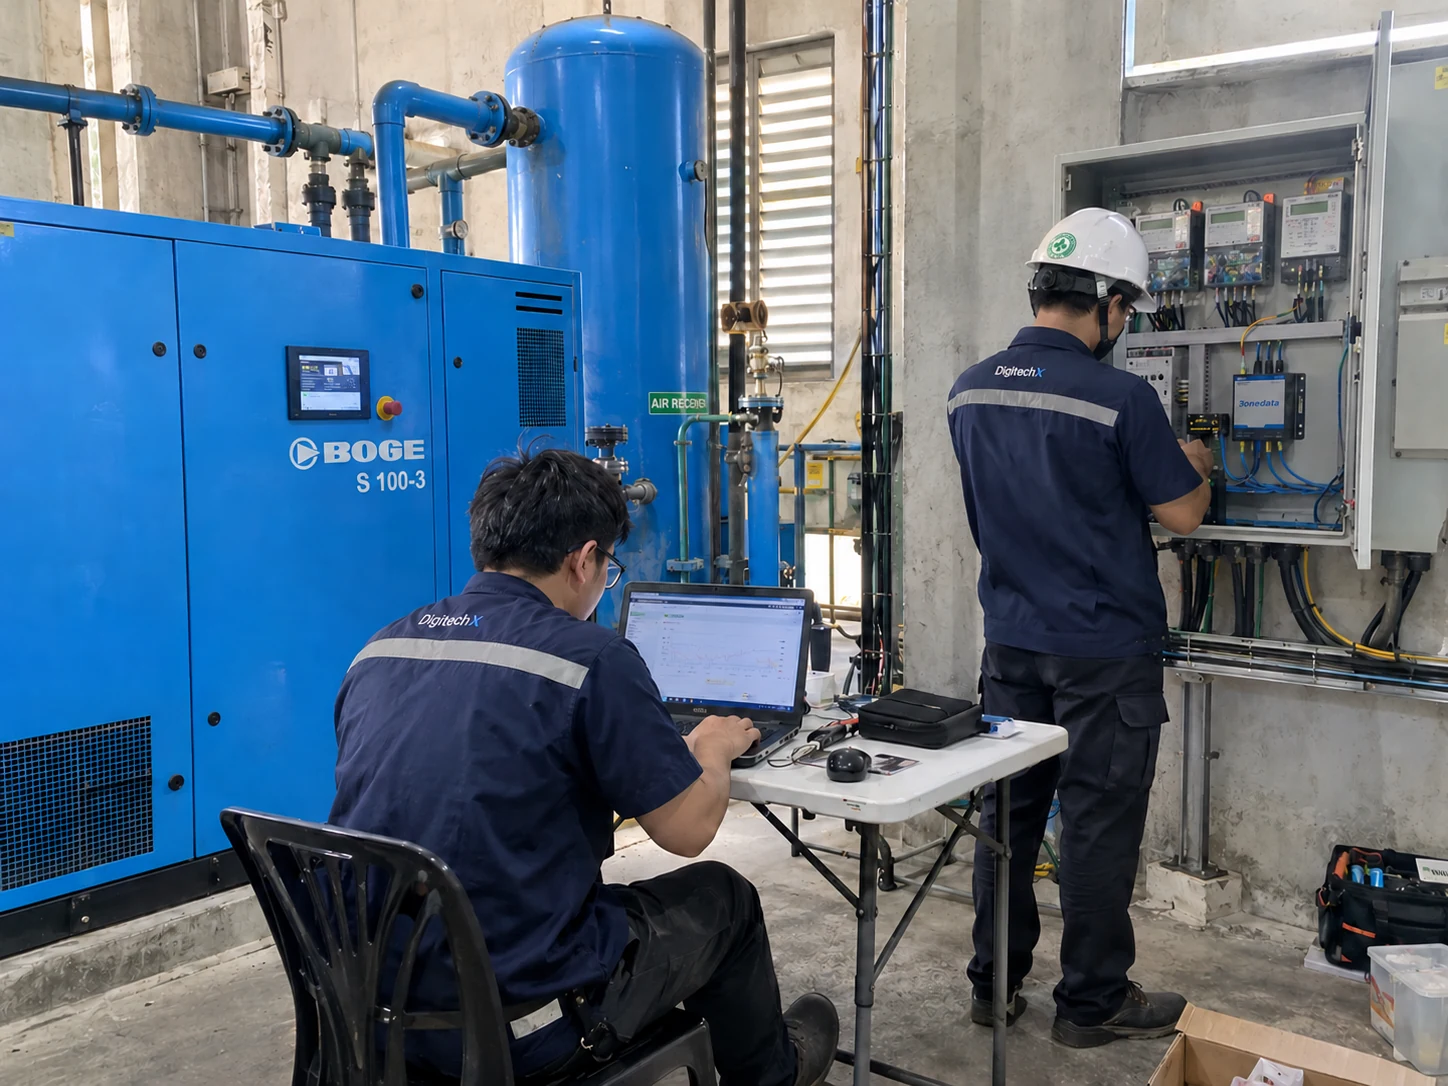
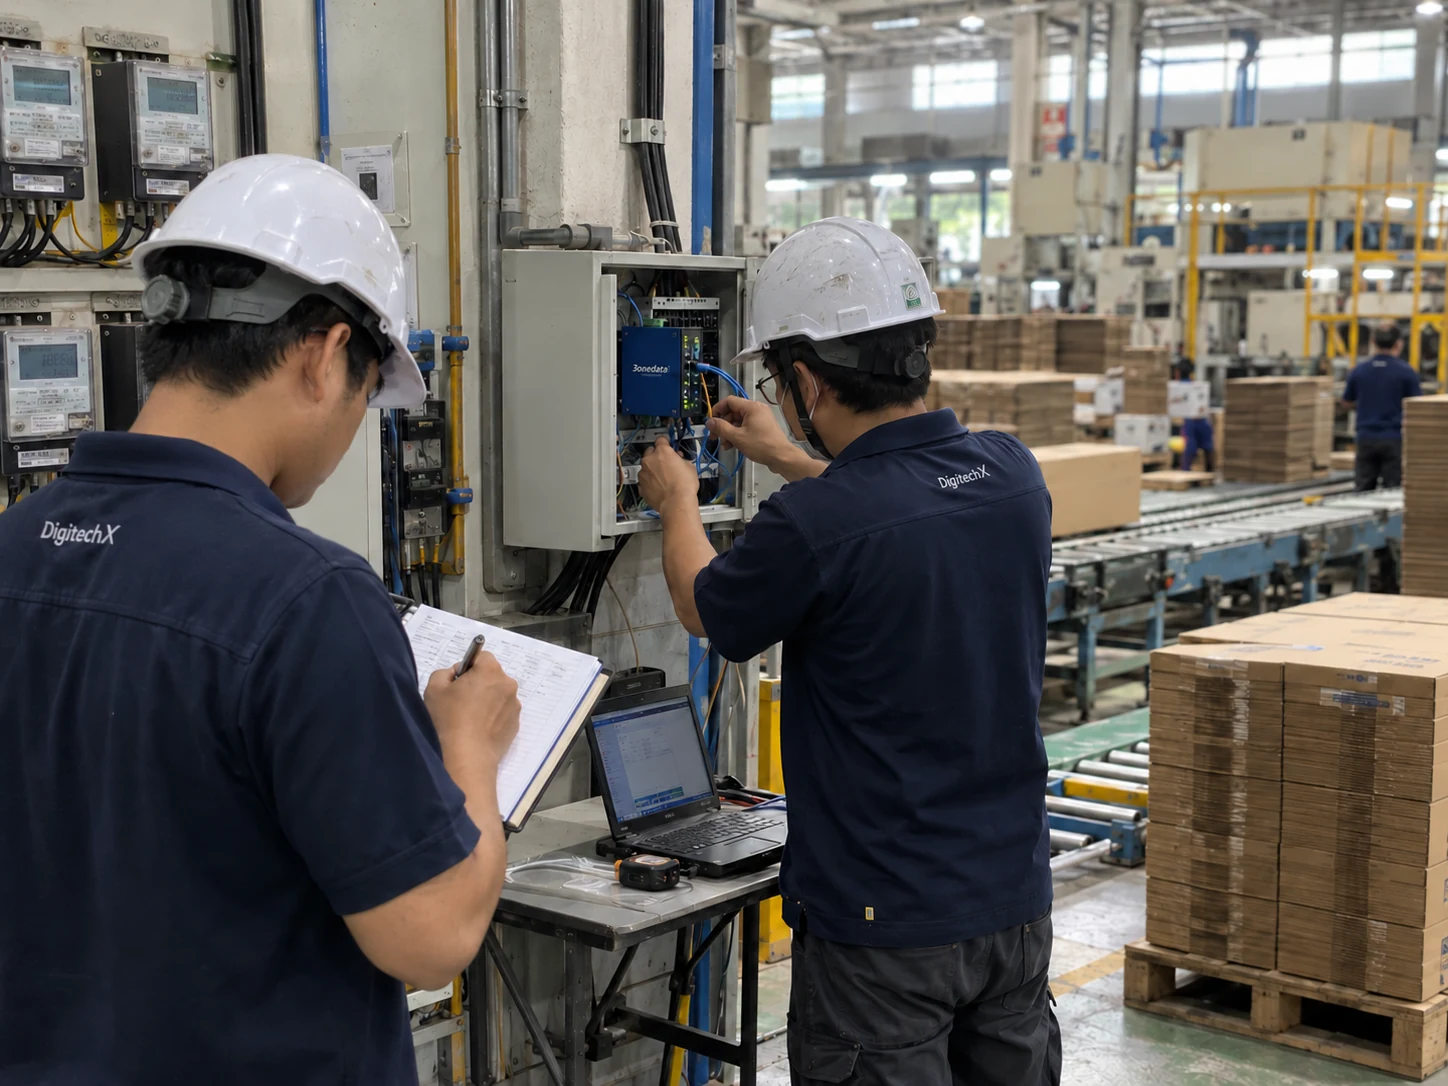
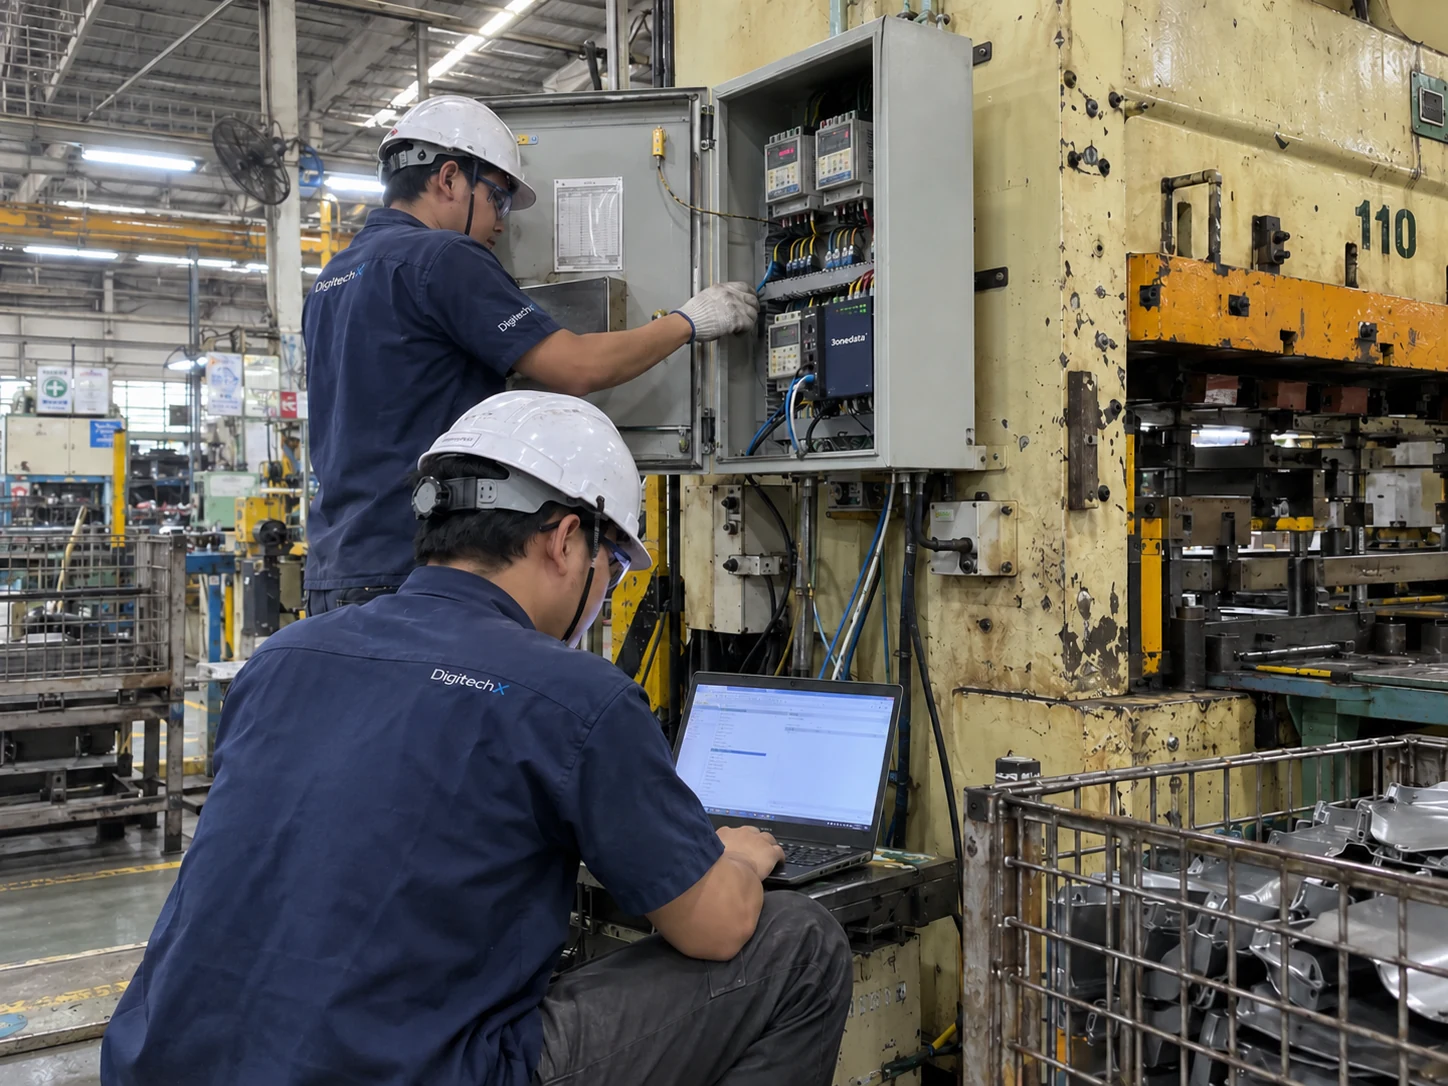
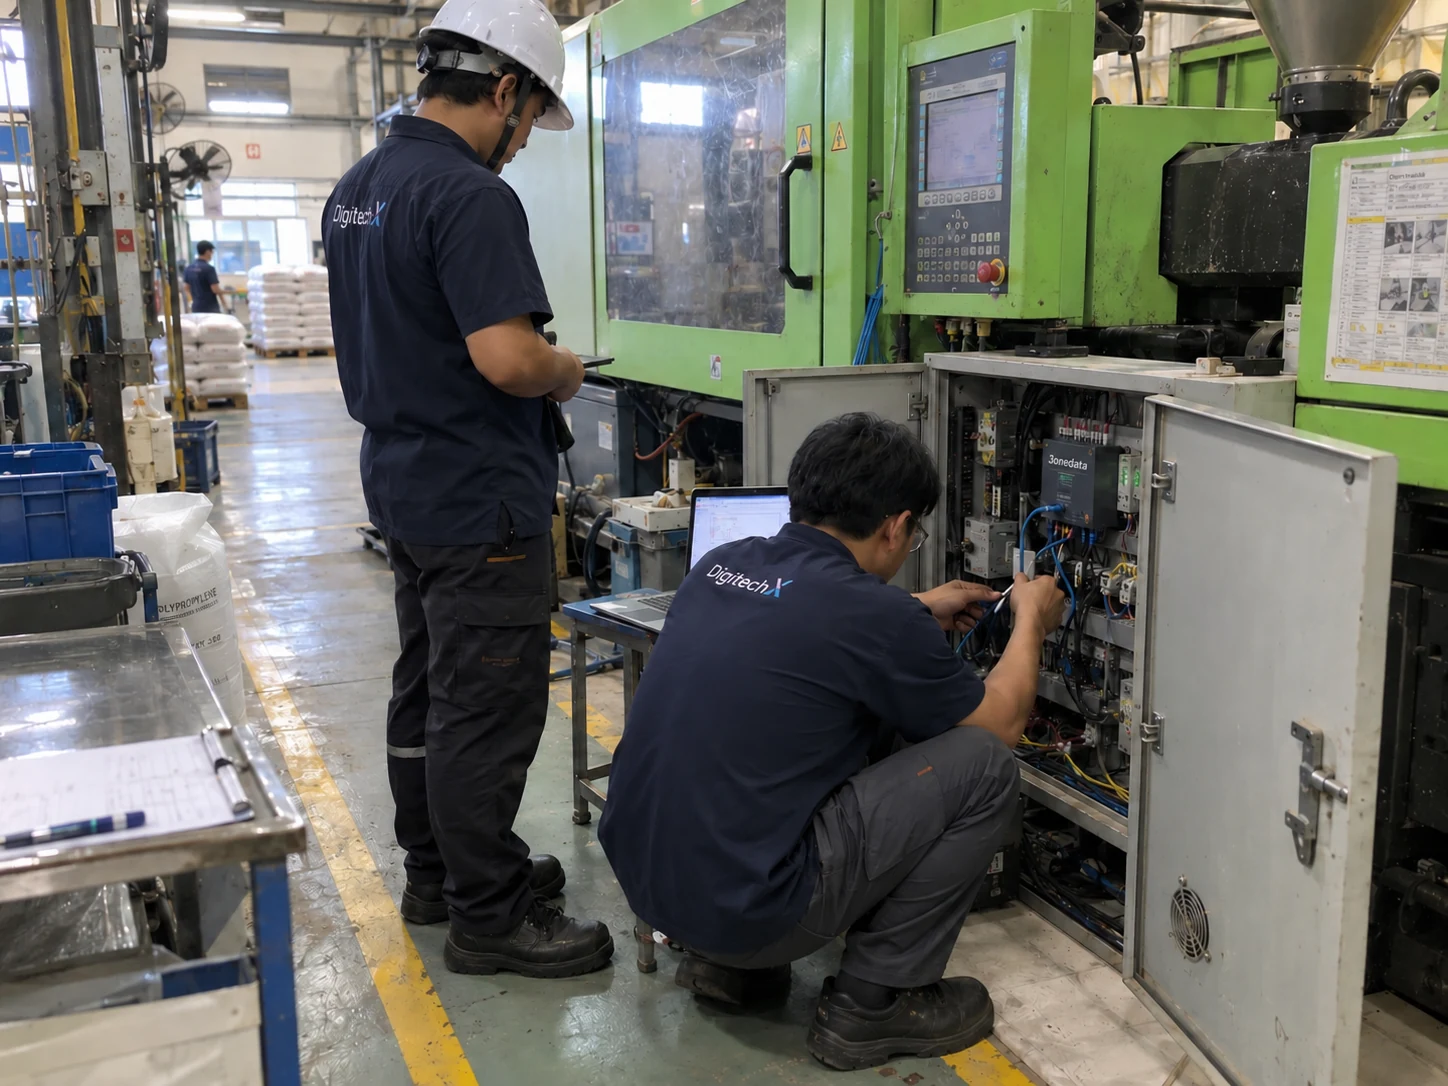
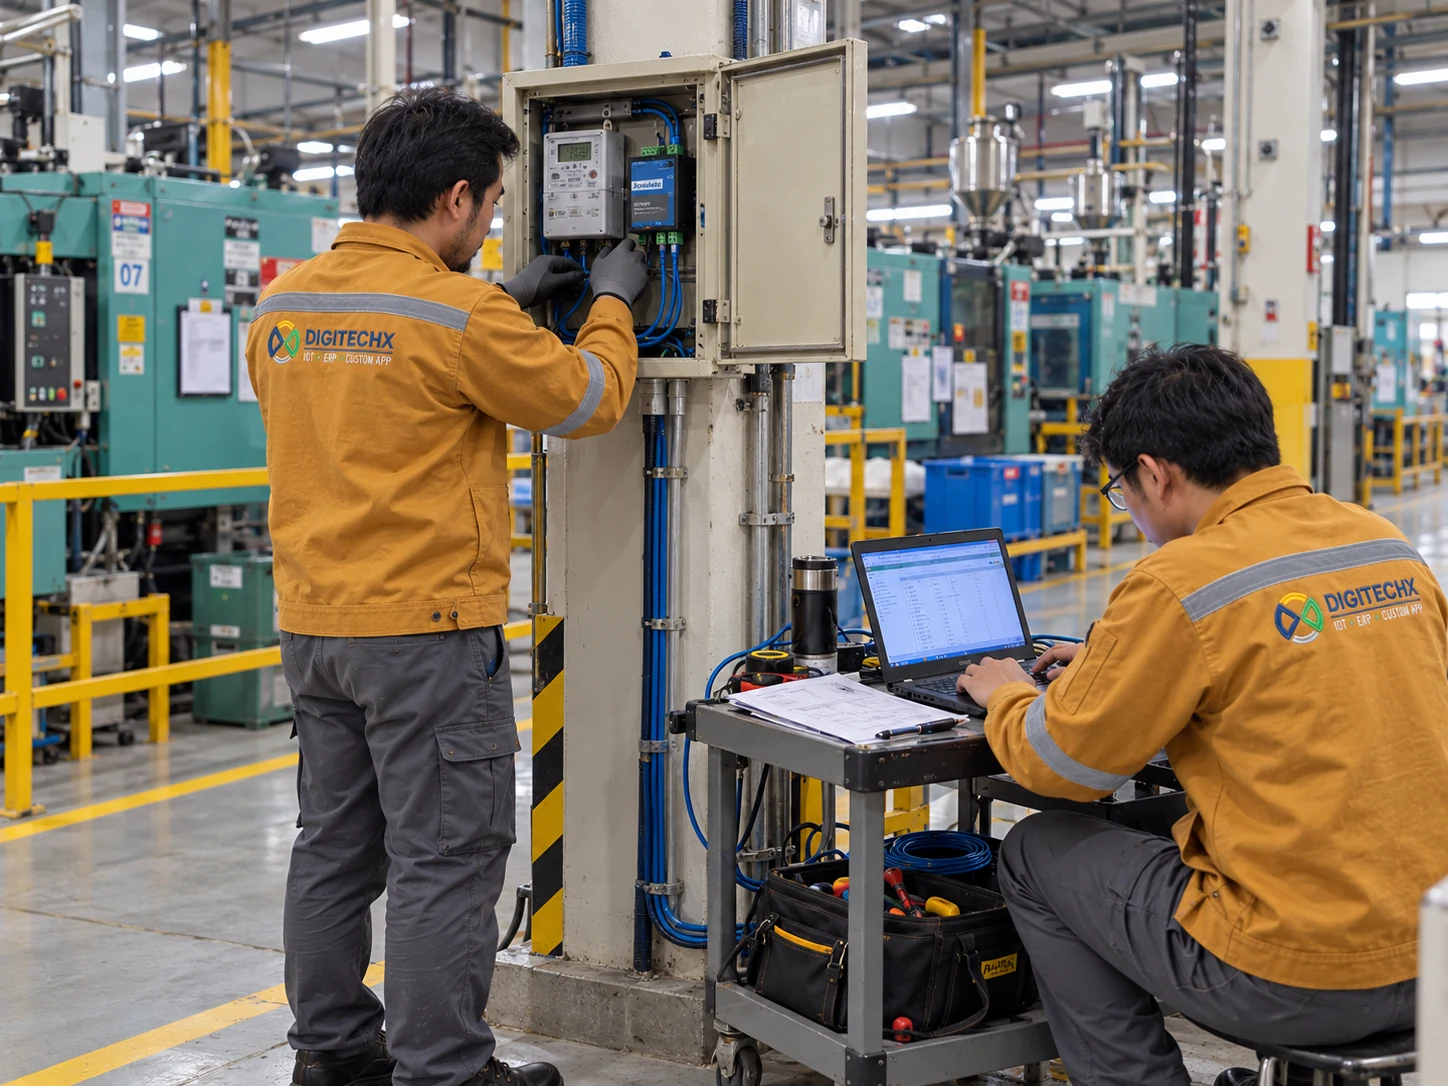
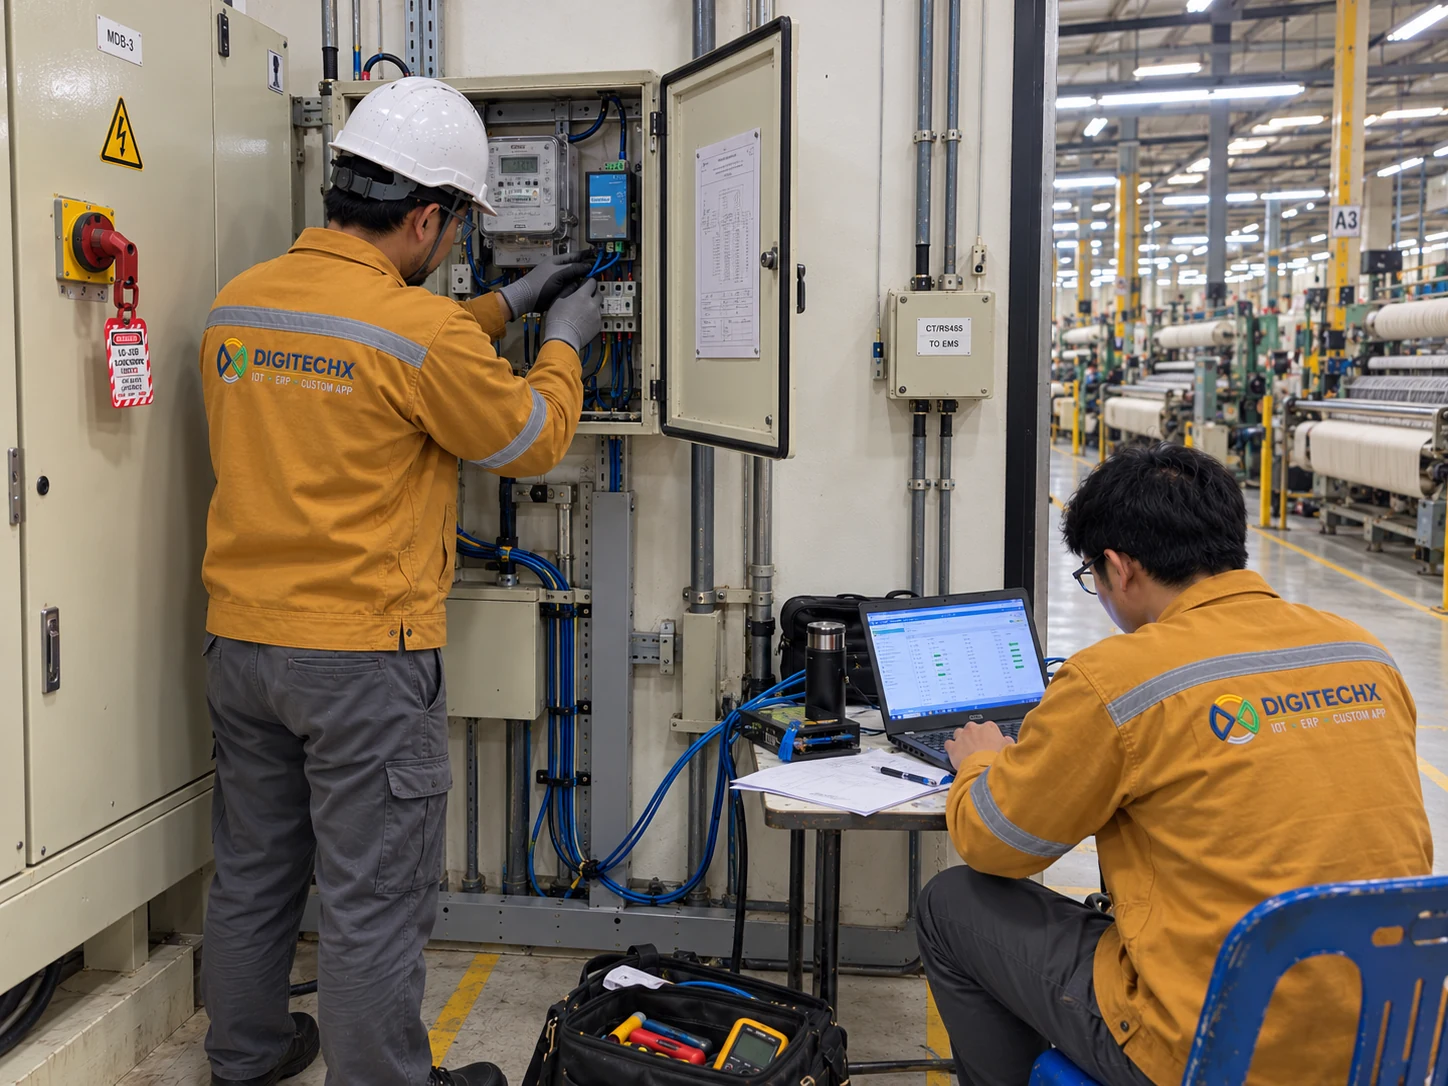
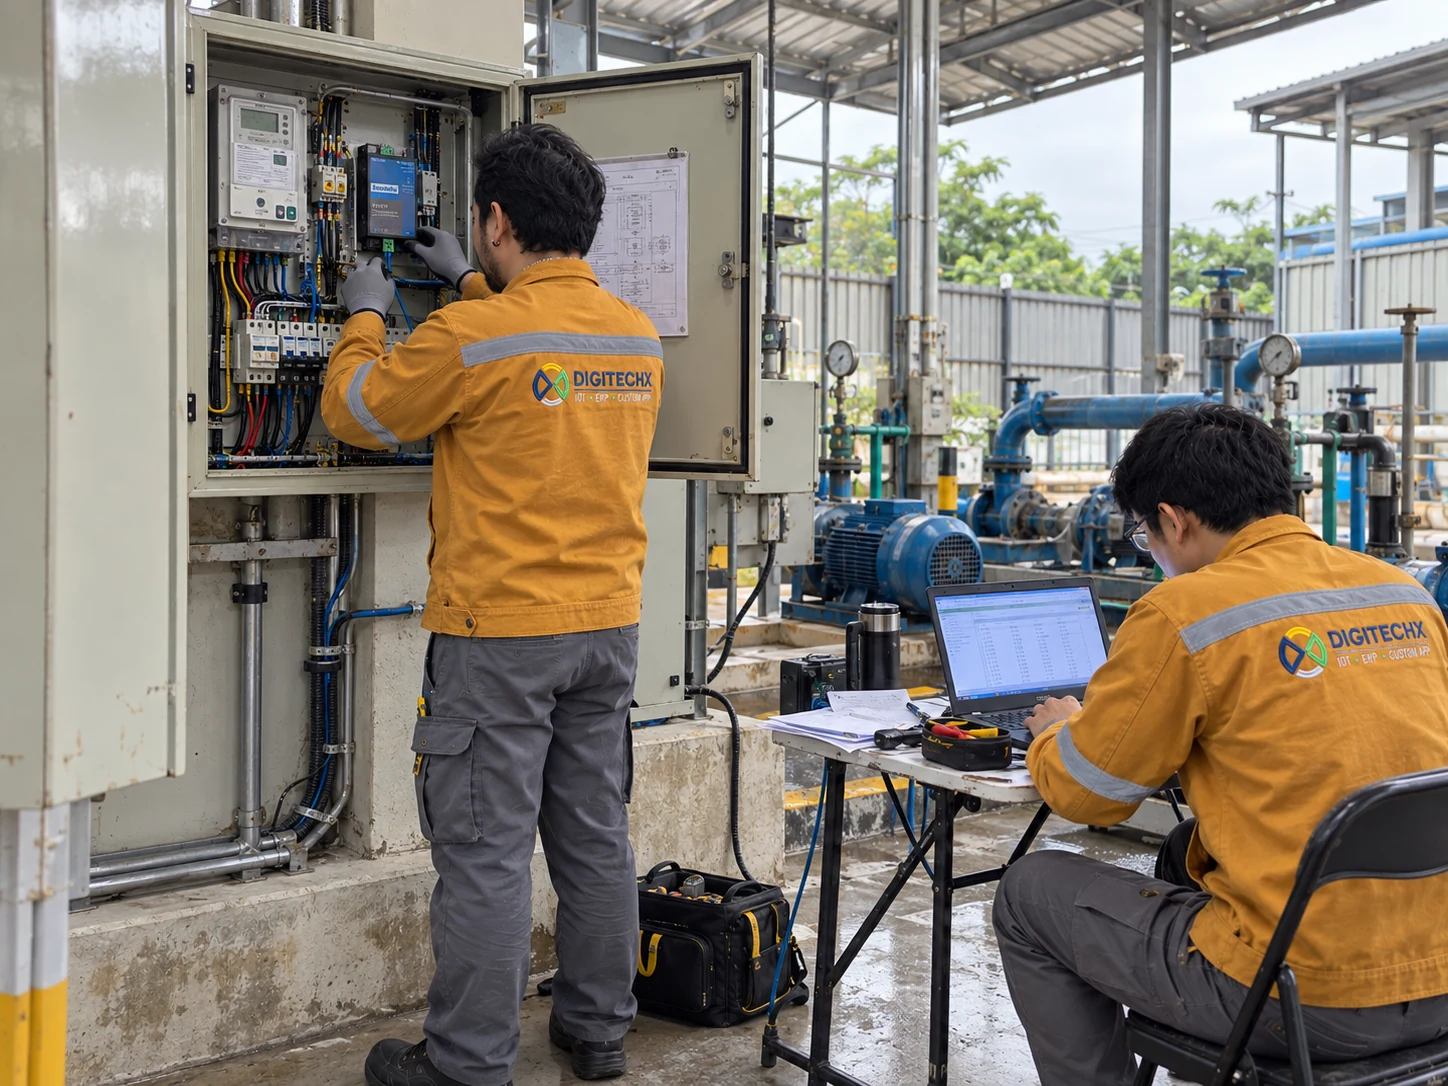
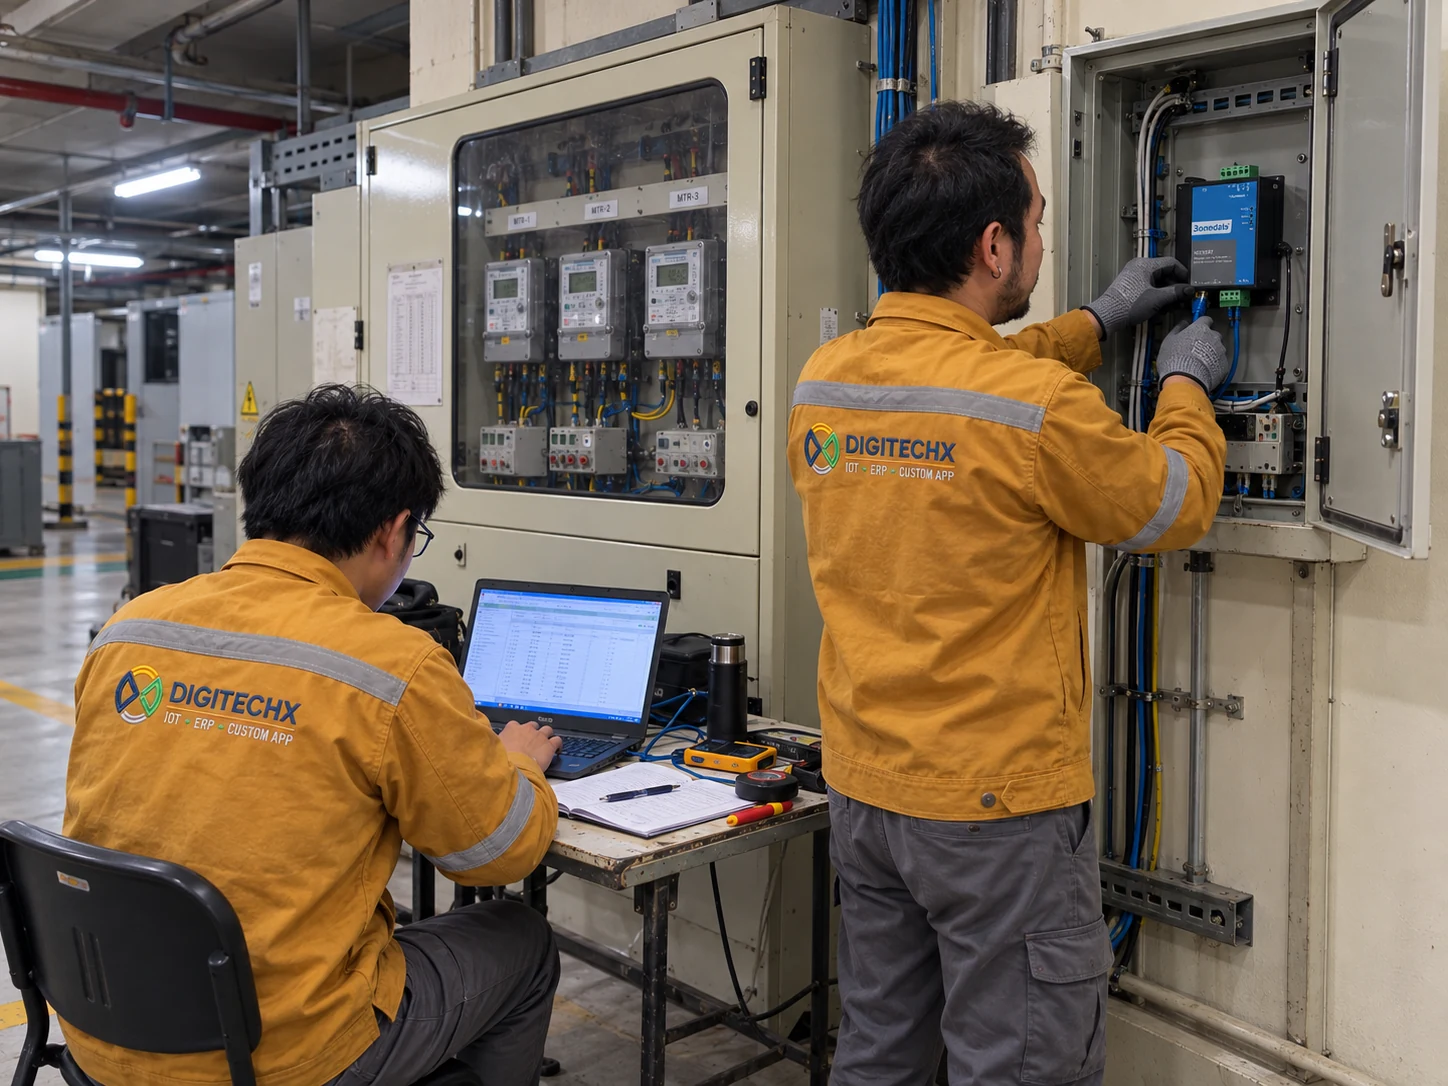
DigitechX ต้องตรวจรุ่นเครื่องจักร อุปกรณ์ควบคุม PLC และข้อมูลสถานะหรือยอดนับที่มีอยู่ก่อน จึงกำหนดวิธีเชื่อมต่อและอุปกรณ์ที่จำเป็นได้
เตรียมรายชื่อเครื่องจักร จำนวนไลน์ กะและเวลาพัก ตัวอย่างรายงานผลิต และปัญหาที่ต้องการแก้ หากมีรายการข้อมูลจาก PLC ให้นำมาประกอบการประเมิน
ระบบ OEE ติดตามผลผลิต เวลาหยุด ความเร็ว และสัดส่วนงานดี ส่วนระบบตรวจวัดการสั่นสะเทือนติดตามสภาพทางกลของเครื่องจักร ใช้ข้อมูลคนละด้านเพื่อวิเคราะห์ปัญหาที่ต่างกัน
การแสดงสาเหตุต้องอาศัยสัญญาณหรือรหัสเหตุการณ์จากเครื่องจักร หากเครื่องส่งเพียงสถานะหยุด ผู้ปฏิบัติงานต้องบันทึกสาเหตุเพิ่มเติม เช่น รอวัตถุดิบหรือเปลี่ยนงาน
แจ้งจำนวนเครื่องจักร รูปแบบการผลิต และข้อมูลที่มีอยู่ เพื่อให้ DigitechX ประเมินวิธีเก็บข้อมูลและขอบเขตระบบที่เหมาะกับโรงงาน