การทดสอบที่โรงงานผู้ผลิตหรือ FAT (Factory Acceptance Test) และการทดสอบที่สถานที่ติดตั้งหรือ SAT (Site Acceptance Test) อาจใช้วัตถุดิบ สาธารณูปโภค และคนปฏิบัติงานต่างกัน ผู้ผลิตเครื่องจักรควรตกลงเงื่อนไขกับลูกค้าก่อนเปรียบเทียบผล หากใช้ OEE ให้ระบุฐานคำนวณร่วมกันตั้งแต่แผนทดสอบ
1. แยกเกณฑ์รับเครื่องออกจากตัวเลข OEE
OEE หรือประสิทธิผลโดยรวมของเครื่องจักรใช้เวลาเดินเครื่อง ความเร็ว และงานดีประกอบกัน แต่ไม่ครอบคลุมการตรวจความปลอดภัยหรือข้อกำหนดทั้งหมดในสัญญา
ระบุสิ่งที่จะพิสูจน์
ตกลงผลิตภัณฑ์ วัตถุดิบ รุ่นเครื่อง รอบทดสอบ และเกณฑ์ผ่านแต่ละรายการ พร้อมผู้เป็นพยานและผู้อนุมัติ
กำหนดข้อมูลเปรียบเทียบ
ระบุเวลาผลิตตามแผน เวลาต่อชิ้นที่เครื่องทำได้เร็วที่สุดตามเงื่อนไขที่ตกลง (Ideal Cycle Time) และเกณฑ์ชิ้นงานดี งานที่ต้องแก้ซ้ำไม่ควรรวมเป็นงานดีครั้งแรก
อ้างอิง: [1]
2. บันทึกเงื่อนไขที่เปลี่ยนระหว่าง FAT กับ SAT
แนวทางข้อมูลตลอดอายุเครื่องที่ Siemens อธิบายในปี 2026 ชี้ให้เห็นความสำคัญของข้อมูลที่ต่อเนื่องจากการพัฒนาไปถึงใช้งาน ในการตรวจรับ ให้เก็บเงื่อนไขทดสอบแต่ละรอบอย่างตรวจย้อนกลับได้
เก็บฐานแต่ละรอบ
เชื่อมผลกับหมายเลขเครื่อง ฉบับโปรแกรม ชนิดวัสดุ และการตั้งค่าที่ผู้รับผิดชอบอนุญาตให้บันทึก
แยกเหตุทดสอบใหม่
บันทึกว่าเกิดจากเครื่อง ข้อมูลไม่ครบ เงื่อนไขหน้างาน หรือข้อกำหนดเปลี่ยน อย่ารวมเป็นความขัดข้องของเครื่องทั้งหมด
อ้างอิง: [2]
3. ทดลองวิธีเก็บข้อมูลก่อนวันตรวจรับ
ตรวจยอดนับและเวลาจากระบบเทียบกับบันทึกหน้างานหนึ่งรอบก่อนนัดตรวจรับ วิธีนี้ช่วยพบคำจำกัดความที่ยังไม่ตรงกันขณะที่ยังแก้แผนได้
ทดสอบข้อยกเว้น
รวมช่วงรอวัสดุ งานแก้ซ้ำ และเวลาหยุดที่ไม่มีรหัสสาเหตุ ตรวจว่าผู้บันทึกจัดประเภทตรงกันหรือไม่
วัดภาระงานซ้ำ
เก็บจำนวนรอบที่ต้องทดสอบใหม่เพราะข้อมูลไม่ครบกับชั่วโมงจัดเอกสาร แล้วเทียบหลังปรับวิธีบันทึก
คำถามที่พบบ่อย
ควรกำหนดเกณฑ์ OEE สำหรับตรวจรับอย่างไร
เริ่มจากผลิตภัณฑ์และเงื่อนไขที่ต้องพิสูจน์ ให้คู่สัญญาตกลงฐานเวลา วิธีนับ และเกณฑ์ผ่านของงานนั้น แทนการใช้เปอร์เซ็นต์เดียวกับทุกเครื่อง
ควรนำข้อมูลอะไรมาทดลองก่อนตรวจรับ
นำแผนทดสอบ รายการสัญญาณ ยอดนับตัวอย่าง และบันทึกเหตุหยุดมาเทียบกัน พร้อมระบุเอกสารรับเครื่องและหน้าที่ลงนามที่จะใช้
เตรียมข้อมูลผลผลิตสำหรับการตรวจรับ
ดูระบบ OEE ของ DigitechX แล้วนำแผนทดสอบ ตัวอย่างยอดนับ และเกณฑ์งานดีมาประเมินวิธีเก็บข้อมูลที่ตรงกับเครื่องของคุณ
คลิกเพื่อดูรายละเอียด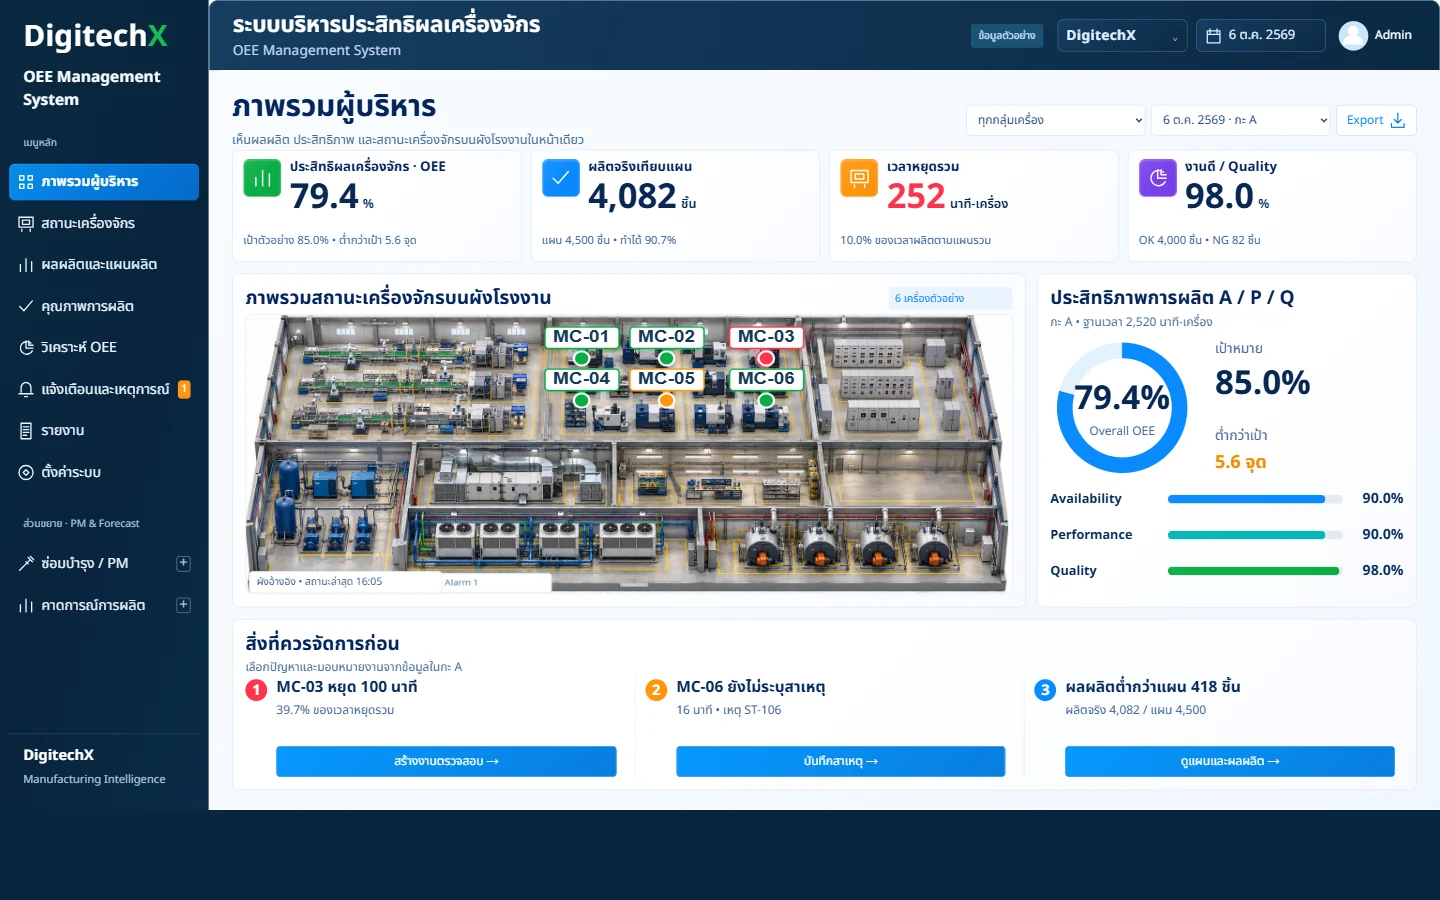
แหล่งอ้างอิง
ตรวจข้อมูลและแหล่งอ้างอิง: 9 ตุลาคม 2569