ลูกค้าร้องขอเครื่องที่เปลี่ยนรุ่นงานได้เร็วขึ้น ผู้ผลิตควรเริ่มจากบันทึกว่าเวลาเสียไปกับการเตรียม การปรับตั้ง หรือรออนุมัติชิ้นแรก ข้อมูลประสิทธิผลโดยรวมของเครื่องจักร (OEE) ช่วยเห็นช่วงหยุด ส่วนผู้ปฏิบัติงานและวิศวกรต้องเติมรายละเอียดของขั้นตอนเพื่อเลือกสิ่งที่แก้ได้จริง
1. ตกลงว่าจะเริ่มและจบจับเวลาเมื่อใด
Vorne อธิบายว่านโยบายวัดเวลาเปลี่ยนงานต้องมีขอบเขตสม่ำเสมอ เช่น จากชิ้นงานดีสุดท้ายของงานเดิมถึงชิ้นงานดีแรกของงานใหม่ การใช้คนละนิยามทำให้เทียบผลไม่ได้
กำหนดคู่เปลี่ยนงาน
เทียบการเปลี่ยนจากรุ่นเดียวกันไปยังรุ่นเดียวกัน พร้อมเงื่อนไขวัสดุและจำนวนคนที่ใกล้เคียงกัน
บันทึกเหตุหยุด
แยกเตรียมชิ้นส่วน ปรับตั้ง ทำความสะอาด และรอตรวจชิ้นแรก ไม่ใช้รหัส “เปลี่ยนงาน” รหัสเดียวแทนทุกสาเหตุ
อ้างอิง: [1]
2. ให้ผู้ผลิตแก้ขั้นตอนที่สัมพันธ์กับเครื่อง
เวลาเปลี่ยนงานเป็นความสูญเสียด้านความพร้อมเดินเครื่องใน OEE เมื่ออยู่ในช่วงผลิตตามแผน แต่ระบบบันทึกเวลายังไม่บอกว่างานใดควรทำเร็วขึ้น
พิจารณาวิธีเตรียม
วิศวกรประเมินว่าจัดชิ้นส่วน เครื่องมือ หรือข้อมูลตั้งค่าก่อนหยุดเครื่องได้หรือไม่ โดยไม่ข้ามขั้นตอนแยกพลังงานหรือการตรวจความปลอดภัย
เลือกหนึ่งสาเหตุ
หากเสียเวลารอชิ้นส่วน ให้แก้วิธีเตรียมก่อนลงทุนปรับกลไก ทดลองมาตรการเดียวแล้วบันทึกผลข้างเคียง
อ้างอิง: [2]
3. ตรวจเวลาที่คืนได้พร้อมคุณภาพ
การลดเวลาถึงชิ้นแรกแต่ทำให้ของเสียหลังเริ่มงานเพิ่มอาจไม่ช่วยลูกค้า ควรดูเวลาตั้งเครื่อง งานดี และของเสียช่วงเริ่มผลิตร่วมกัน
ใช้รอบงานหลายครั้ง
เก็บทั้งรอบปกติและรอบที่พบปัญหา เทียบค่ากลางและช่วงเวลาที่ใช้ ไม่เลือกเฉพาะรอบเร็วที่สุด
ตัวอย่างสมมติ
ลดได้ 8 นาทีต่อครั้งที่เปลี่ยนงานเทียบกันได้ 10 ครั้ง เท่ากับ 80 นาที เวลานี้จะเพิ่มผลผลิตได้เมื่อมีงานรอและขั้นตอนถัดไปรองรับ
คำถามที่พบบ่อย
เรื่องนี้เกี่ยวกับ SMED อย่างไร
SMED เป็นแนวทางลดเวลาปรับเปลี่ยนงาน ข้อมูลช่วยเลือกขั้นตอนที่จะศึกษา แต่การแยกและออกแบบงานยังต้องให้ผู้เชี่ยวชาญประเมินหน้างาน
เครื่องส่งสถานะหยุดอย่างเดียวพอหรือไม่
ใช้บอกช่วงเวลาได้ แต่ต้องเพิ่มเหตุหยุดจากสัญญาณที่เหมาะสมหรือผู้ปฏิบัติงาน เพื่อแยกขั้นตอนเปลี่ยนงาน
เริ่มวัดเวลาเปลี่ยนงานของเครื่องหนึ่งรุ่น
ดูตัวอย่าง OEE ของ DigitechX พร้อมนำขั้นตอนเปลี่ยนงานและข้อมูลสถานะเครื่องมาคุยเรื่องจุดเก็บข้อมูลและเหตุหยุดที่ต้องบันทึก
คลิกเพื่อดูรายละเอียด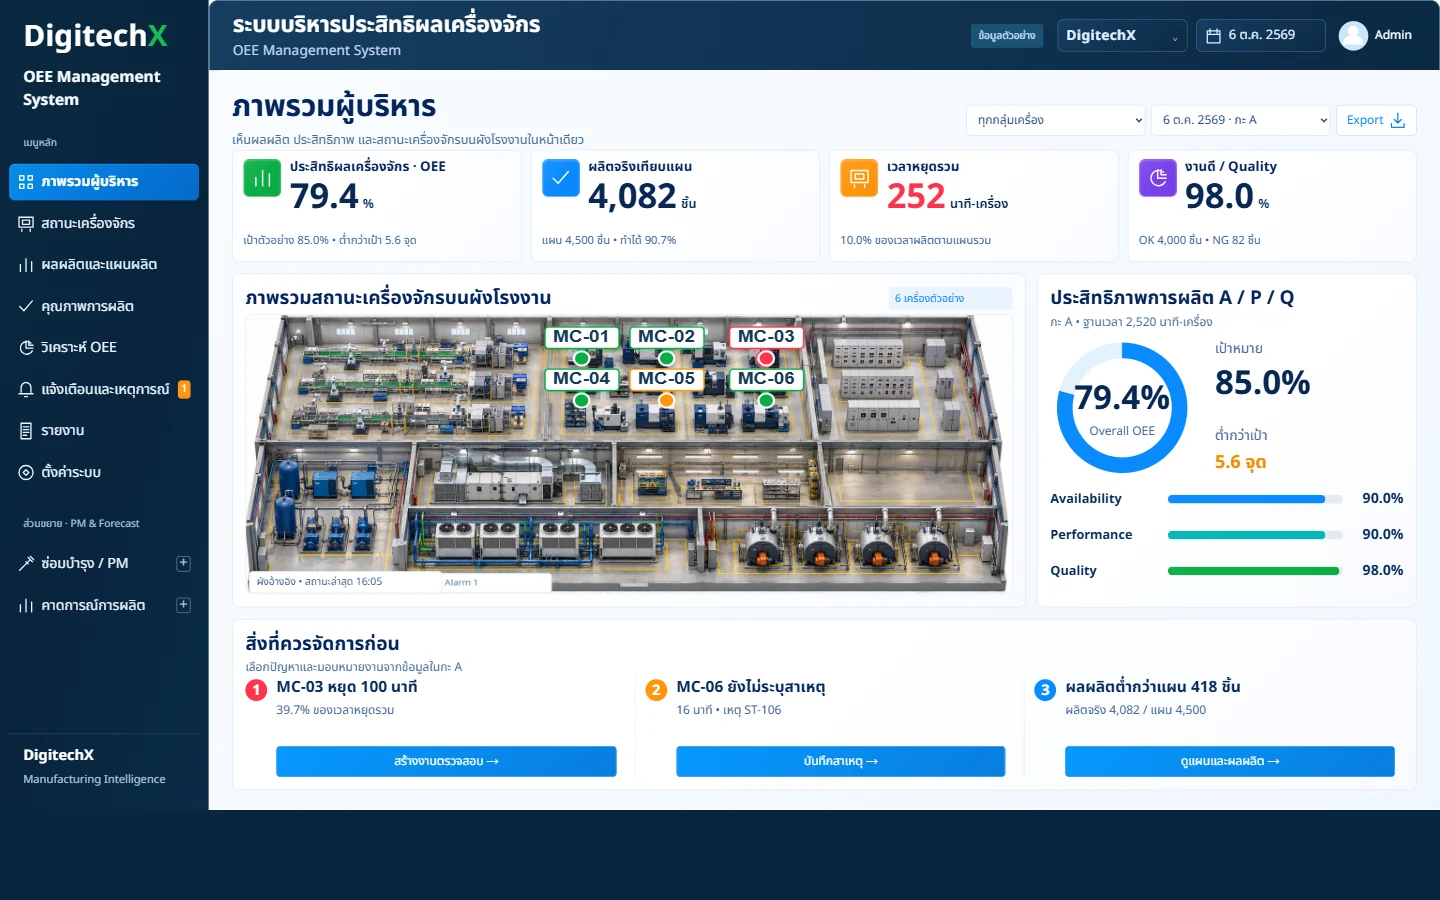
แหล่งอ้างอิง
ตรวจข้อมูลและแหล่งอ้างอิง: 9 ตุลาคม 2569