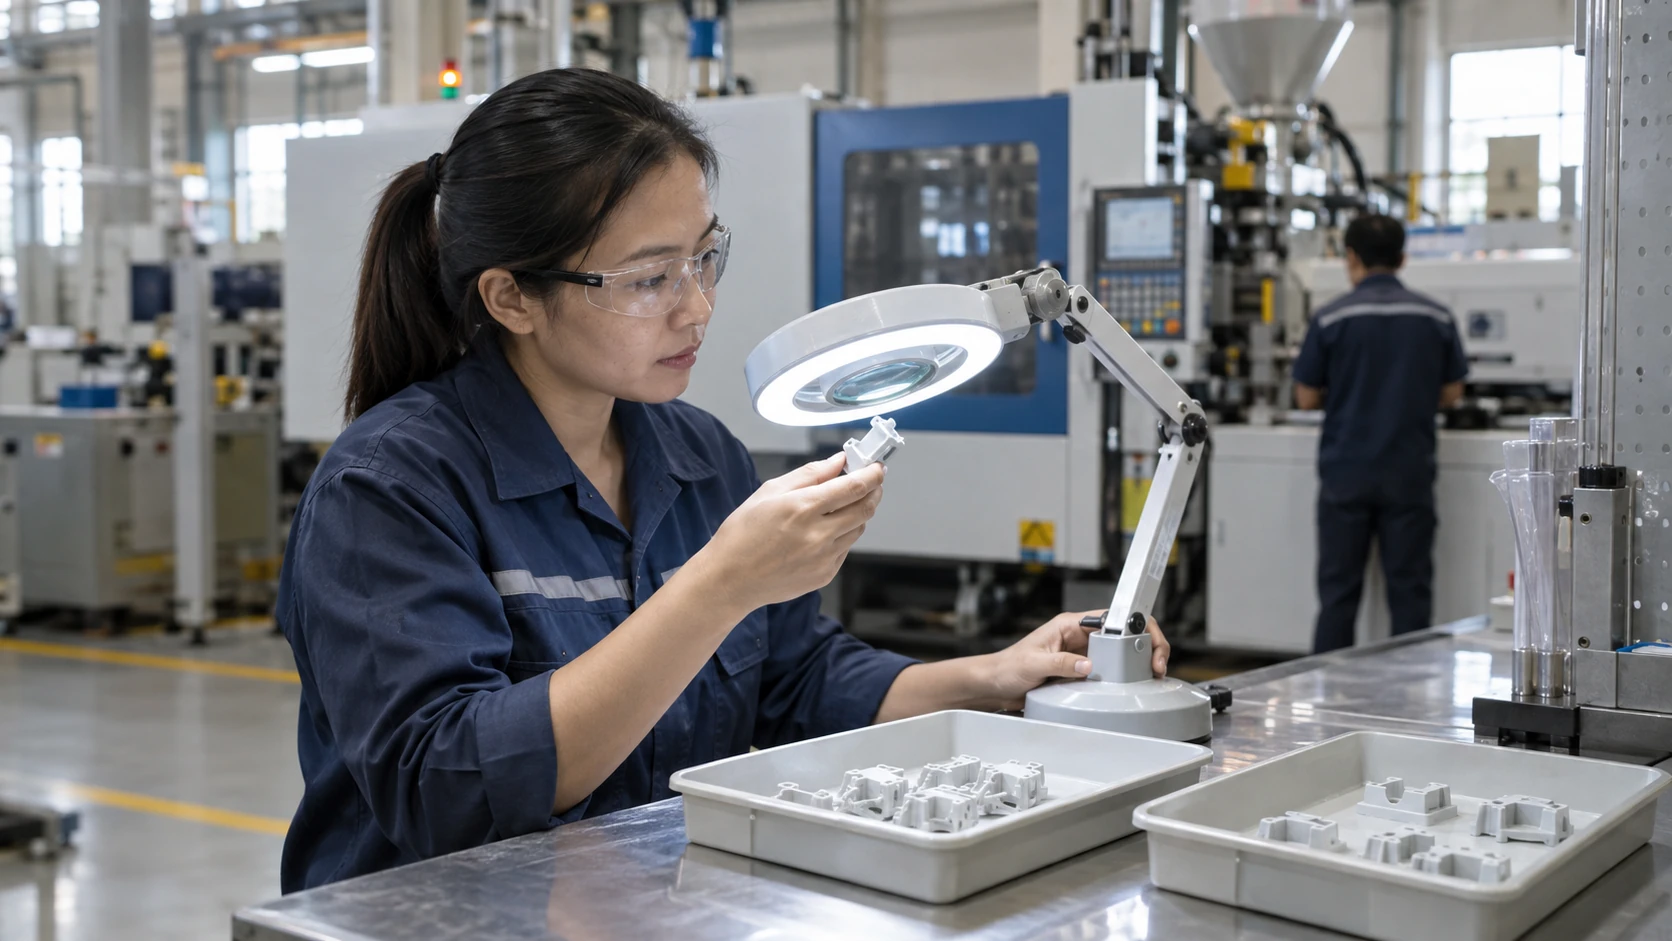
เครื่องที่ผลิตได้เร็วอาจยังใช้วัสดุจำนวนมากก่อนเริ่มได้ชิ้นงานตามเกณฑ์ ผู้ผลิตเครื่องจักรควรแยกของเสียช่วงเริ่มเดินเครื่องออกจากของเสียระหว่างผลิตปกติ แล้วตรวจร่วมกับการตั้งค่า วัตถุดิบ และเงื่อนไขของแต่ละรอบทดลอง เพื่อเลือกจุดปรับปรุงกับลูกค้า
1. แยกช่วงเริ่มต้นและเกณฑ์งานดี
แนวทาง Six Big Losses ของ Vorne แยกของเสียช่วงเริ่มเดินเครื่องออกจากของเสียระหว่างการผลิตที่นิ่งแล้ว โดยงานที่ต้องแก้ซ้ำยังเป็นความสูญเสียด้านคุณภาพ
กำหนดช่วงเริ่มต้น
ให้ฝ่ายผลิตและคุณภาพตกลงเหตุเริ่มรอบและเงื่อนไขเข้าสู่การผลิตนิ่ง ใช้เกณฑ์เดิมทุกครั้งที่เปรียบเทียบ
นับงานให้ครบ
บันทึกจำนวนผลิต งานผ่านครั้งแรก งานทิ้ง และงานแก้ซ้ำแยกกัน ไม่เพิ่มยอดงานดีด้วยชิ้นงานที่ตรวจซ้ำจนผ่าน
อ้างอิง: [1]
2. ทดลองโดยรู้ว่าสิ่งใดเปลี่ยน
การวัดประสิทธิผลโดยรวมของเครื่องจักร (OEE) มีองค์ประกอบด้านคุณภาพที่บอกสัดส่วนงานผ่านครั้งแรก ผู้ผลิตและลูกค้าต้องใช้ข้อมูลหน้างานประกอบการหาสาเหตุของเสีย
เก็บเงื่อนไขรอบทดลอง
เชื่อมล็อตวัตถุดิบ ฉบับค่าตั้ง สภาพเครื่อง และผู้รับผิดชอบกับรอบทดลอง ให้ผู้มีหน้าที่อนุมัติการเปลี่ยนค่าก่อนใช้
แก้เป็นขั้น
เลือกข้อสงสัยหนึ่งเรื่อง เช่น ขั้นเตรียมอุณหภูมิหรือการป้อนชิ้นงาน ทดลองตามแผนที่ปลอดภัย แล้วตรวจชิ้นงานตามเกณฑ์คุณภาพเดิม
อ้างอิง: [2]
3. คิดต้นทุนจากรายการที่ลดได้จริง
ประเมินวัสดุที่สูญเสีย ค่าแปรรูปที่เกิดขึ้น และค่าแก้งาน แยกส่วนที่นำกลับใช้ได้พร้อมต้นทุนการนำกลับ อย่านับวัสดุทั้งก้อนเป็นเงินประหยัดหากยังมีต้นทุนคงเดิม
เทียบผลเป็นรอบ
ดูของเสียต่อการเริ่มเครื่องที่มีเงื่อนไขใกล้กัน พร้อมจำนวนชิ้นงานดี ไม่ใช้ยอดเสียรวมเมื่อจำนวนรอบผลิตต่างกันมาก
เก็บหลักฐานส่งให้ลูกค้า
สรุปผลก่อนและหลัง สิ่งที่เปลี่ยน จำนวนรอบทดลอง และข้อจำกัด เพื่อให้ลูกค้าประเมินความคุ้มค่าของการปรับเครื่อง
อ้างอิง: [3]
คำถามที่พบบ่อย
ของเสียช่วงเริ่มเครื่องควรถูกตัดออกจาก OEE หรือไม่
ควรกำหนดฐานเวลาและการนับอย่างสม่ำเสมอ ไม่ตัดความสูญเสียออกเพื่อให้คะแนนดูสูง ต้องดูงานที่ผลิตในช่วงเวลาที่ตกลง
ลดของเสียแล้วต้องเร่งเครื่องทันทีหรือไม่
ควรตรวจความเสถียรและคุณภาพในเงื่อนไขเดิมก่อน การเพิ่มความเร็วเป็นการเปลี่ยนเงื่อนไขอีกเรื่องหนึ่งที่ต้องประเมินแยก
ดูของเสียร่วมกับผลผลิตและเวลาของเครื่อง
สำรวจ OEE ของ DigitechX แล้วนำตัวอย่างการเริ่มผลิตหนึ่งงานกับเกณฑ์งานดีมาประเมินการนับและข้อมูลที่ต้องบันทึก
คลิกเพื่อดูรายละเอียด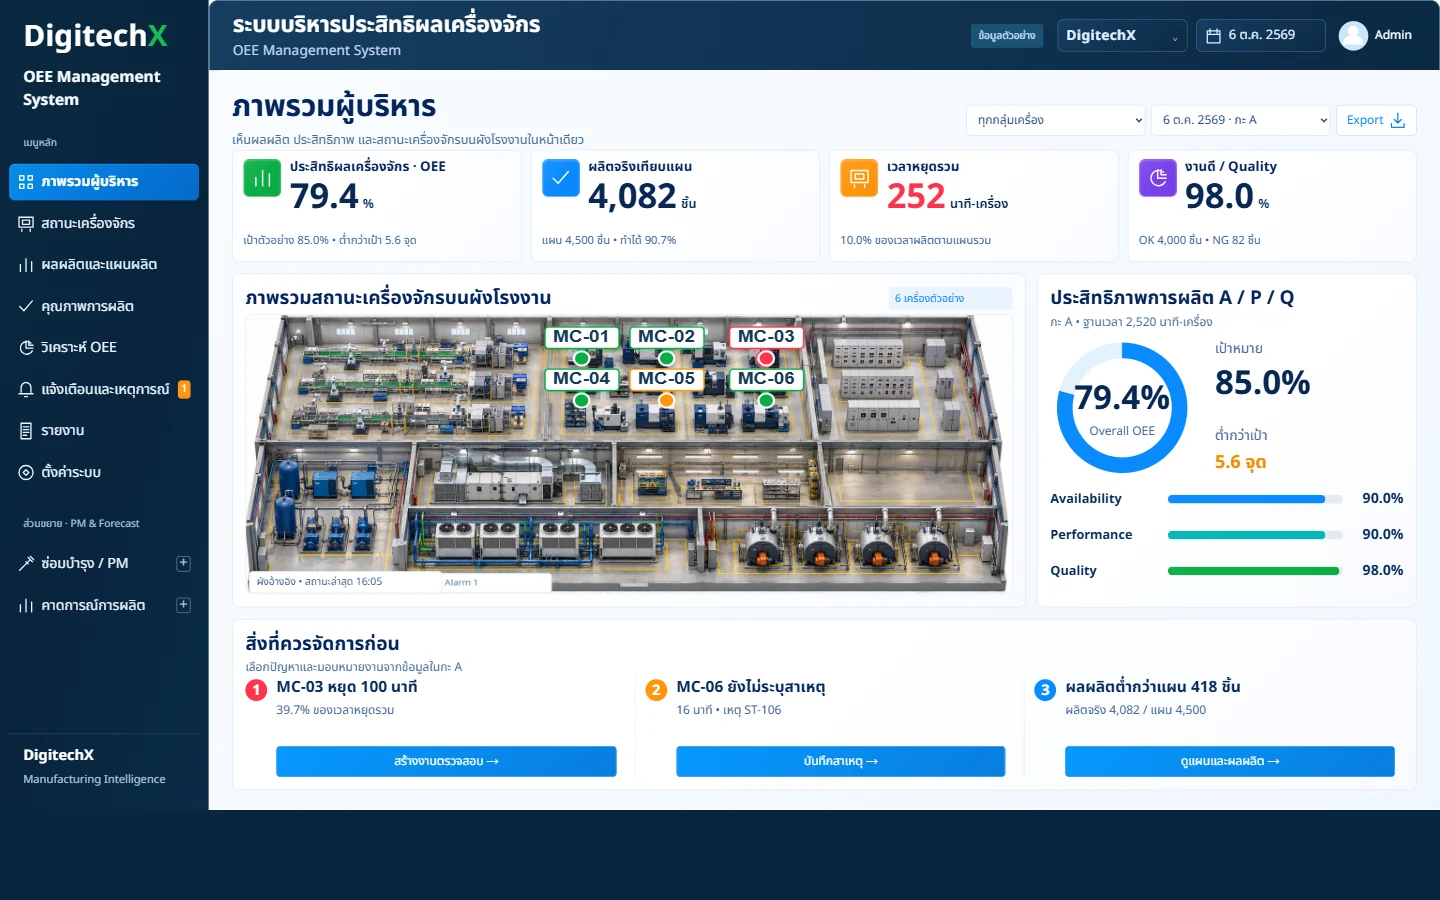
แหล่งอ้างอิง
ตรวจข้อมูลและแหล่งอ้างอิง: 9 ตุลาคม 2569